Artykuł sponsorowany
Jak stal narzędziowa i chłodzenie formy wtryskowej wpływają na trwałość oraz cykl
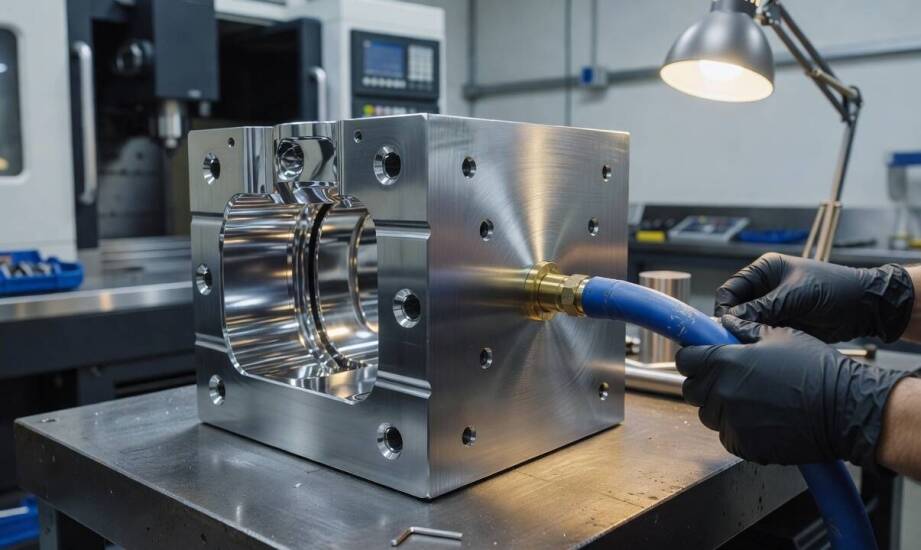
Trwałość formy wtryskowej oraz długość cyklu produkcyjnego zależą przede wszystkim od dwóch strategicznych decyzji projektowych: wyboru stali narzędziowej oraz konstrukcji układu chłodzenia. Odpowiednie dopasowanie tych zmiennych do specyfiki zlecenia decyduje o stabilności wymiarowej detali, mniejszej awaryjności sprzętu i ogólnej efektywności procesu przetwórstwa.
Jak właściwości stali wpływają na trwałość narzędzia?
Odpowiednia stal narzędziowa musi wykazywać precyzyjną równowagę między twardością a udarnością, co warunkuje jej zachowanie w trudnych warunkach produkcyjnych. Wysoka twardość uzyskana po obróbce cieplnej zapewnia podwyższoną odporność na zużycie ścierne w strefie przewężki oraz na newralgicznej linii podziału. Dobra udarność materiału bazowego chroni z kolei przed pękaniem zmęczeniowym w cienkich żebrach i ostrych narożnikach, które są nieustannie poddawane działaniu zmiennych ciśnień. Odporność na korozję staje się niezwykle ważna przy przetwarzaniu polichlorku winylu lub specjalnych gatunków uniepalnionych, wydzielających podczas wtrysku agresywne związki chemiczne. Polerowalność bloku stalowego bezpośrednio definiuje jakość wizualną samego detalu. Wyselekcjonowane stopy pozwalają uzyskać idealną strukturę lustrzaną, co stanowi wymóg konieczny przy produkcji precyzyjnych elementów optycznych lub wyrobów medycznych.
Właściwy dobór metalu zależy od rodzaju wtryskiwanego polimeru, obecności twardych dodatków ściernych oraz wyśrubowanych wymagań powierzchniowych docelowej wypraski. Przetwarzanie standardowych żywic bez agresywnych napełniaczy często opiera się na powszechnej stali wstępnie ulepszanej, która z powodzeniem znosi umiarkowane wolumeny produkcyjne i pozwala zoptymalizować początkowe koszty budowy. Wykorzystanie tworzyw z dużą domieszką włókna szklanego lub ciągła praca w ekstremalnych temperaturach narzuca konieczność zastosowania stopów hartowanych próżniowo o drastycznie wyższej wytrzymałości. Tworzywa wysoce korozyjne wymagają użycia materiałów nierdzewnych o odpowiedniej zawartości chromu. Przemyślana kompozycja pierwiastków chroni gniazdo formujące przed szybką degradacją chemiczną i ułatwia zachowanie nienaruszonej struktury powierzchni po wielu seriach wtryskowych.
Wpływ chłodzenia na temperaturę i długość cyklu
Położenie i precyzyjnie dobrana średnica kanałów chłodzących bezpośrednio wpływają na równomierny rozkład temperatury w całym bloku metalowym. Odległość od osi przewodu termicznego do ściany gniazda zależy ściśle od geometrii projektu, jednak w branży często stosuje się proporcje bazujące na wielokrotności średnicy samego kanału. Zbyt mały odstęp od krawędzi formującej grozi niebezpiecznym osłabieniem konstrukcji i nagłym pęknięciem stali, podczas gdy nadmierny dystans sprzyja powstawaniu gorących punktów. Prawidłowy rozstaw równoległych linii wodnych lub olejowych minimalizuje gradient temperatury na całej płaszczyźnie, co skutecznie zapobiega późniejszym deformacjom gotowego wyrobu po wyjęciu z maszyny.
Konwencjonalne układy bazujące na prostych kanałach wierconych sprawdzają się najlepiej przy standardowych, płaskich geometriach detali. Złożone kształty i zróżnicowane grubości ścianek wymuszają nierzadko wdrożenie chłodzenia konformalnego, które elastycznie podąża za skomplikowanym konturem wypraski i efektywnie dogrzewa lub chłodzi strefy trudnodostępne. Publikacje z zakresu inżynierii materiałowej potwierdzają, że taka innowacyjna architektura pozwala zredukować całkowity czas cyklu o 20 do 40 procent w porównaniu z rozwiązaniami tradycyjnymi. Technologia ta przynosi wymierne korzyści przy bardzo dużych zleceniach, gdzie każda uratowana sekunda pracy maszyny szybko rekompensuje koszt wytworzenia drukowanych wkładek.
Zatwierdzony projekt koncepcyjny trafia ostatecznie do działu obróbki, gdzie parametry teoretyczne weryfikuje się w praktyce. Zespół inżynierski analizuje wyniki symulacji cieplnych, potwierdza ostateczny gatunek stopu i programuje dokładną pracę frezarek. Zestrojenie wszystkich obiegów termicznych bada się podczas pierwszych testów maszynowych. Operatorzy weryfikują swobodny przepływ chłodziwa, mierzą różnicę temperatur między wlotem a wylotem oraz oceniają stabilność formowania, co umożliwia naniesienie kluczowych modyfikacji przed uruchomieniem masowej produkcji.
Integracja układu chłodzenia i materiału z serwisem
Budowa niezawodnego i żywotnego narzędzia wymaga ścisłego powiązania gatunku stali oraz architektury chłodzenia z harmonogramem późniejszych prac utrzymaniowych. Krótkoseryjne partie wyrobów z prostych polimerów można z powodzeniem realizować na formach o standardowych parametrach, objętych podstawowymi przeglądami konserwatorskimi. Wieloletnia produkcja elementów z materiałów silnie ściernych narzuca bezwzględną konieczność stosowania najtwardszych stopów, zaawansowanych kanałów termicznych oraz rygorystycznego czyszczenia. Doświadczony producent form wtryskowych analizuje te zjawiska już na początkowym etapie projektowania CAD, dopasowując układ narzędzia do spodziewanych obciążeń mechanicznych. Takie analityczne podejście inżynieryjne stosuje spółka Gremi M. Gałka G. Kurczewski, która łączy obróbkę precyzyjną z rzetelnym diagnozowaniem układów chłodzących. Zintegrowana polityka eksploatacyjna ogranicza ryzyko nieplanowanych przestojów w tłoczni i pozwala utrzymać wysoką powtarzalność wymiarową tworzyw przez pełen cykl życia sprzętu.
Kategorie artykułów
Polecane artykuły

Księga rozchodów i przychodów a prognozowanie przyszłości firmy - jakie wnioski można wyciągnąć?
Księga przychodów i rozchodów to kluczowy element zarządzania finansami w firmie. Umożliwia śledzenie dochodu i wydatków, co sprzyja lepszemu planowaniu budżetu. Analiza danych z tego dokumentu dostarcza cennych informacji, które wspierają strategiczne decyzje biznesowe. Warto zainwestować w profesj

Kluczowe aspekty chirurgii stomatologicznej w poprawie zdrowia jamy ustnej
Chirurgia stomatologiczna to istotny element utrzymania zdrowia jamy ustnej, wpływający na komfort życia oraz ogólne samopoczucie pacjentów. W tej dziedzinie medycyny przeprowadza się różnorodne zabiegi chirurgiczne, które mają na celu rozwiązanie problemów z uzębieniem oraz poprawę estetyki uśmiech